Pусский
Просмотры: 0 Автор: Редактор сайта Время публикации: 15.08.2025 Происхождение: Сайт
Машины для напольных покрытий SPC — это специализированные производственные системы, предназначенные для производства напольных покрытий из каменно-пластикового композита (SPC), популярного материала для полов с твердой поверхностью, известного своей долговечностью, водостойкостью и экономичностью. Полы SPC, в основном состоящие из поливинилхлорида (ПВХ), карбоната кальция (наполнителя, полученного из камня) и стабилизаторов, требуют точной обработки для достижения своей характерной прочности и эстетической универсальности. Эти машины преобразуют сырье в готовые панели для пола посредством серии автоматизированных высокоточных этапов, служащих основой современных линий по производству напольных покрытий.
По сути, машины для напольных покрытий SPC представляют собой интегрированные производственные линии, охватывающие несколько этапов: подготовка материала, экструзия, ламинирование, охлаждение, резка и обработка поверхности. В отличие от традиционного оборудования для производства напольных покрытий, они предназначены для работы с составами с высоким содержанием кальция (с содержанием карбоната кальция до 70%), которые придают напольным покрытиям SPC жесткость и ударопрочность. Современные системы обычно оснащены интеллектуальными технологиями, такими как датчики Интернета вещей и компьютерные системы управления, для контроля качества и оптимизации эффективности, что имеет решающее значение для соответствия строгим стандартам коммерческого и жилого рынков. Они выпускаются в различных конфигурациях: от компактных производственных линий, подходящих для мелких производителей (с производительностью всего 200 кг/ч), до крупных полностью автоматизированных систем, способных производить более 1000 кг в час для удовлетворения потребностей массового рынка.
Процесс производства напольных покрытий SPC включает в себя несколько ключевых этапов, каждый из которых выполняется отдельными компонентами машины, с точной координацией между этапами для обеспечения единообразия и качества продукции:
Производственный процесс начинается со смешивания сухого сырья: поливинилхлоридной смолы (клея), порошка карбоната кальция (армирующего наполнителя), пластификаторов (для повышения гибкости), термостабилизаторов (для предотвращения разложения при высокотемпературной обработке) и периодических добавок, таких как УФ-ингибиторы или красители. Как показано на рисунке 1, эту смесь подают в высокоскоростной смеситель. В смесителе вращающиеся лопасти генерируют трение и нагрев (до 120°C) для образования однородной смеси. В машинах для напольных покрытий SPC обычно используется двойная система смешивания: сначала используется горячий миксер для полного смешивания и активации сырья, затем используется холодный миксер (оснащенный охлаждающей рубашкой) для снижения температуры смеси примерно до 40°C. Этот шаг имеет решающее значение: перегрев может вызвать преждевременное плавление ПВХ, а недостаточное охлаждение может привести к неравномерности потока во время экструзии.

Охлажденная смесь подается в двухшнековый экструдер, который считается основой машины для настила полов SPC. На рисунке 2 показан типичный двухшнековый экструдер. В отличие от одношнековых экструдеров, в двухшнековой конструкции используются взаимозацепляющиеся шнеки для резки, смешивания и транспортировки материалов с чрезвычайно высокой однородностью, что имеет решающее значение для равномерного распределения карбоната кальция, а распределение карбоната кальция напрямую влияет на прочность напольного покрытия. По мере прохождения смеси через цилиндр экструдера она постепенно нагревается до 160-190°С и плавится в вязкую расплавленную массу. Затем этот расплавленный материал продавливается через матрицу – прецизионную металлическую пластину с прямоугольным отверстием – для формирования основного слоя напольного покрытия, толщина которого обычно составляет 2–5 мм. Некоторые современные машины оснащены также вторым экструдером для совместной экструзии: к центральному слою добавляется тонкий (0,1 - 0,3 мм) износный слой, обычно изготовленный из ударопрочного ПВХ. Этот износостойкий слой действует как защитный барьер, защищая от царапин, пятен и ежедневного износа.
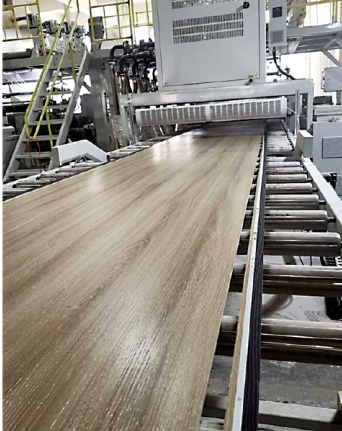
После экструзии полурасплавленный внутренний слой (все еще пластичный из-за остаточного тепла) поступает в каландровую установку, где ряд полированных стальных валков прессует его в плоский однородный лист. Одновременно в каландр подается декоративная пленка с нанесенным на нее ультрареалистичным рисунком (текстура дерева, текстура мрамора или узор плитки) и при температуре 80–100°С и под давлением ламинируется на основной слой. На рисунке 3 показан процесс ламинирования и текстурирования. Этот этап ламинирования тесно синхронизирован со скоростью экструзии, чтобы избежать складок или смещения. Для повышения реалистичности валики для тиснения затем запечатлевают на поверхности трехмерные текстуры - от тонких деревянных сучков до грубых каменных поверхностей, соответствующих рисунку декоративной пленки. Эта текстура не только улучшает эстетику, но и увеличивает трение, делая пол более безопасным для ходьбы.
В процессе производства напольных покрытий SPC УФ-обработка является ключевым звеном в улучшении эксплуатационных характеристик и эстетики напольного покрытия. УФ-покрытие в основном состоит из эпоксидной смолы, акриловой смолы, полиуретановой смолы, фотоинициаторов, растворителей, добавок и сшивающих мономеров. Принцип его работы заключается в использовании ультрафиолетового света для отверждения жидких УФ-чернил на поверхности пола. На специальном оборудовании для УФ-покрытия (как показано на рисунке 4) сначала проводится очистка от пыли, чтобы обеспечить чистоту поверхности пола и создать хорошие условия для последующего приклеивания покрытия. Затем УФ-краска равномерно наносится на поверхность пола с помощью двухвалковой системы нанесения покрытия. После нанесения покрытия пол проходит десятиметровую выравнивающую площадку, чтобы сделать покрытие более равномерным и ровным. УФ-покрытие оказывает множество важных эффектов на полы SPC. С одной стороны, это позволяет значительно повысить износостойкость поверхности пола. Содержащийся в нем компонент оксида алюминия может эффективно противостоять ежедневным царапинам, особенно в помещениях с домашними животными или детьми, что может значительно уменьшить царапины, вызванные кошачьими когтями и тому подобным. С другой стороны, УФ-покрытие может предотвратить выцветание пола под воздействием солнечного света и сохранять цвет пола ярким в течение длительного времени в помещениях с достаточным освещением, например, возле окон. Кроме того, регулируя УФ-покрытие, можно контролировать блеск поверхности пола, благодаря чему отражательная способность поверхности пола достигает комфортных 5–8 градусов, улучшая визуальный эффект.

После выполнения вышеуказанных шагов пол SPC необходимо разрезать и нарезать канавки, чтобы удовлетворить потребности различных сценариев установки. В процессе продольной резки используется многопильная пила, позволяющая распилить непрерывные доски пола на заданную длину (см. Рисунок 5). Например, стандартные характеристики пола, такие как 1200 мм и 600 мм, достигаются за счет точных операций продольной резки. Для обработки канавок используется оборудование для обработки вертикальных и горизонтальных канавок для обработки кромок половых досок. Благодаря канавкам полы можно плотно соединить во время укладки, создавая устойчивый и красивый эффект напольного покрытия. Процесс резки и обработки канавок требует строгого контроля точности, чтобы гарантировать соответствие размеров и характеристик канавок каждого пола; в противном случае это повлияет на качество укладки и общую эстетику пола.

Чтобы удовлетворить рыночный спрос на звукоизоляционные полы, многие линии по производству напольных покрытий SPC прикрепляют к продукции звукоизоляционные материалы. Обычно к задней части пола прикрепляют звукоизоляционные маты из пробки или IXPE (см. Рисунок 6). Звукоизоляционные полы SPC особенно подходят для коммерческих помещений с высокими требованиями к контролю шума, таких как библиотеки, учреждения по уходу за престарелыми и медицинские учреждения, а также для украшения дома, обеспечивающего тихую и комфортную среду обитания. В процессе производства с помощью специального крепежного оборудования заранее подготовленные звукоизоляционные материалы аккуратно крепятся к тыльной стороне напольного покрытия. В качестве примера возьмем звукоизоляционное напольное покрытие SPC со встроенным звукопоглощающим хлопком, который может поглощать и уменьшать продольный шум пола. Звукопоглощающий хлопок устойчиво установлен во внутренней канавке напольного покрытия, и в то же время под полом крепится коврик, который не только снижает шум контактной поверхности, но и позволяет избежать прямого контакта между людьми и напольным покрытием SPC, эффективно снижая шум при ходьбе и улучшая общее впечатление от использования.