日本語
ビュー: 0 著者: サイト編集者 公開時刻: 2025-08-15 起源: サイト
SPC 床材機械は、耐久性、耐水性、費用対効果の高さで知られる一般的な硬質床材であるストーン プラスチック コンポジット (SPC) 床材を製造するために設計された特殊な製造システムです。 SPC 床材は主にポリ塩化ビニル (PVC)、炭酸カルシウム (石由来の充填剤)、安定剤で構成されており、その特徴的な強度と美的多様性を実現するには精密な加工が必要です。これらの機械は、一連の自動化された高精度のステップを通じて原材料を完成した床材パネルに変換し、現代の床材生産ラインの中核として機能します。
基本的に、SPC フローリング機械は、材料の準備、押出、積層、冷却、切断、表面処理といった複数のリンクをカバーする統合生産ラインです。従来の床材製造装置とは異なり、高カルシウム配合物(炭酸カルシウム含有量が最大 70%)を処理できるように設計されており、SPC 床材に剛性と耐衝撃性を与えます。現代のシステムには通常、品質を監視し効率を最適化するための IoT センサーやコンピューター制御システムなどのスマート テクノロジーが装備されています。これは商業市場および住宅市場の厳しい基準を満たすために不可欠です。これらには、小規模生産者に適したコンパクトな生産ライン (最低生産量 200 kg/h) から、大量市場の需要を満たす 1 時間あたり 1,000 kg 以上を生産できる大型の完全自動システムまで、さまざまな構成があります。
SPC フローリングの製造プロセスにはいくつかの主要な段階が含まれており、各段階は機械内の専用コンポーネントによって完了され、段階間の正確な調整により製品の一貫性と品質を確保します。
製造プロセスは、ポリ塩化ビニル樹脂 (接着剤)、炭酸カルシウム粉末 (強化充填剤)、可塑剤 (柔軟性を高めるため)、熱安定剤 (高温処理時の劣化を防ぐため)、および場合によっては UV 防止剤や着色剤などの添加剤などの乾燥原料を混合することから始まります。図 1 に示すように、この混合物は高速ミキサーに供給されます。ミキサー内では、回転ブレードが摩擦と熱 (最大 120°C) を発生させて均一な混合物を形成します。 SPC 床材機械は通常、二重混合システムを採用しています。まず、ホットミキサーを使用して原材料を完全に混合して活性化し、次にコールドミキサー (冷却ジャケット付き) を使用して混合物の温度を約 40°C に下げます。このステップは非常に重要です。過熱すると PVC が早期に溶融する可能性があり、冷却が不十分だと押出中に不均一な流れが発生する可能性があります。

冷却された混合物は、SPC 床材機械の中核として広く認識されている二軸押出機に供給されます。図 2 は、典型的な二軸押出機を示しています。単軸押出機とは異なり、二軸設計では噛み合うスクリューを使用して材料を非常に高い均一性で剪断、混合、搬送します。これは炭酸カルシウムの均一な分布にとって重要であり、炭酸カルシウムの分布は床材の強度に直接影響します。混合物が押出機のバレルを通過すると、徐々に 160 ~ 190℃に加熱され、粘稠な溶融塊になります。次に、この溶融した材料を金型(長方形の開口部を備えた精密加工された金属板)を通してプレスして、通常 2 ~ 5 mm の厚さの床材のコア層を形成します。一部の高度な機械には、共押出用の 2 番目の押出機も装備されています。通常は耐衝撃性 PVC で作られた薄い (0.1 ~ 0.3 mm) 摩耗層がコア層に追加されます。この摩耗層は保護バリアとして機能し、傷、汚れ、日常の磨耗に耐えます。
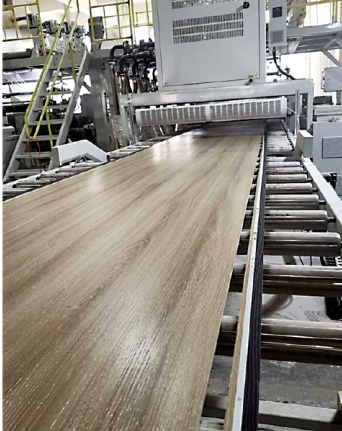
押出後、半溶融状態のコア層(余熱によりまだ可塑性)がカレンダー加工ユニットに入り、そこで一連の研磨スチールロールがそれを平らで均一なシートに押し込みます。同時に、超リアルなパターン(木目、大理石のテクスチャ、またはタイルのパターン)が印刷された装飾フィルムがカレンダーに供給され、80〜100°Cの温度および圧力下でコア層にラミネートされます。図 3 は、ラミネートとテクスチャリングのプロセスを示しています。この積層ステップは、しわや位置ずれを避けるために、押出速度と密接に同期しています。リアリズムを高めるために、エンボスロールは、装飾フィルムのパターンに合わせて、微妙な木の節から粗い石の表面に至るまで、3次元のテクスチャを表面に刻印します。このテクスチャリングは見た目の美しさを向上させるだけでなく、摩擦を増加させ、床の上をより安全に歩くことができます。
SPC フローリングの製造プロセスでは、UV 処理がフローリングの性能と美観を向上させる重要な役割を果たします。 UV コーティングは主にエポキシ樹脂、アクリル樹脂、ポリウレタン樹脂、光開始剤、溶剤、添加剤、架橋モノマーで構成されています。その動作原理は、紫外線を使用して床面上の液体 UV インクを硬化させることです。専用の UV コーティング装置 (図 4 を参照) では、床の表面がきれいであることを確認するために最初に除塵が実行され、その後のコーティングの接着に良好な状態が作成されます。その後、ダブルロールコーティングシステムによりUV塗料を床面に均一に塗布します。コーティング後、床は長さ10メートルのレベリングエリアを通過し、コーティングをより均一で平坦にします。 UV コーティングは SPC フローリングに複数の重要な効果をもたらします。一方で、床面の耐摩耗性を大幅に向上させることができます。含まれるアルミナ成分が日常の傷に効果を発揮し、特にペットやお子様のいるご家庭では猫の爪などによる傷を大幅に軽減します。一方、UVコーティングは、太陽光による床の色あせを防ぎ、窓際など光の十分な室内環境では床の色を長期間明るく保つことができます。また、UVコーティングを調整することで床面の光沢もコントロールでき、床面の反射率を快適な5~8度にし、視覚効果を向上させます。

上記の手順を完了した後、さまざまな設置シナリオのニーズを満たすために、SPC 床材にスリットと溝切りを施す必要があります。スリット工程では、連続した床板を多刃鋸で所定の長さに切断します(図5参照)。例えば、1200mmや600mmなどの一般的な床仕様は、精密なスリット加工により実現されます。溝入れは縦横溝入れ装置を使用し、床板の4周にエッジ成形加工を施します。溝加工により、設置時に床をしっかりと接合することができ、安定した美しい床舗装効果を形成します。スリットと溝入れのプロセスでは、各フロアのサイズと溝の仕様が一貫していることを保証するために、厳密な精度管理が必要です。そうしないと、設置品質と床全体の美観が影響を受けます。

防音床材に対する市場の需要を満たすために、多くの SPC 床材生産ラインでは製品に防音材を貼り付けます。一般的な方法は、フローリングの裏側にコルクまたは IXPE 防音マットを貼り付けることです (図 6 を参照)。防音性の高いSPC床材は、静かで快適な住環境を追求する住宅装飾はもちろん、図書館、高齢者施設、医療機関など騒音対策の要求が高い商業空間に特に適しています。生産時には、あらかじめ用意された防音材が特殊な貼り付け装置を介してフローリングの裏面に正確に貼り付けられます。フローリングの縦方向騒音を吸収・低減できる吸音綿を内蔵した防音SPCフローリングを例に挙げます。吸音綿はフローリングの内部溝に安定して取り付けられ、同時にフローリングの下にマットが取り付けられ、接触面の騒音を低減するだけでなく、人とSPCフローリングとの直接接触を回避し、足音を効果的に低減し、全体的な使用体験を向上させます。