한국어
조회수: 0 작성자: 사이트 편집자 게시 시간: 2025-08-15 출처: 대지
SPC 바닥재 기계는 내구성, 내수성 및 비용 효율성으로 유명한 단단한 표면 바닥재인 SPC(Stone Plastic Composite) 바닥재를 생산하기 위해 설계된 특수 제조 시스템입니다. SPC 바닥재는 폴리염화비닐(PVC), 탄산칼슘(석재 유래 충진제), 안정재 등을 주성분으로 하여 특유의 강도와 미적 다양성을 갖추기 위해서는 정밀한 가공이 필요합니다. 이 기계는 일련의 자동화된 고정밀 단계를 통해 원자재를 바닥재 마감 패널로 변환하며 현대 바닥재 생산 라인의 핵심 역할을 합니다.
기본적으로 SPC 바닥재 기계는 재료 준비, 압출, 적층, 냉각, 절단 및 표면 처리 등 여러 링크를 포괄하는 통합 생산 라인입니다. 기존 바닥재 제조 장비와 달리 이 장비는 SPC 바닥재에 강성과 내충격성을 부여하는 고칼슘 제제(탄산칼슘 함량 최대 70%)를 처리하도록 설계되었습니다. 현대 시스템에는 일반적으로 IoT 센서 및 컴퓨터 제어 시스템과 같은 스마트 기술이 탑재되어 품질을 모니터링하고 효율성을 최적화합니다. 이는 상업용 및 주거용 시장의 엄격한 표준을 충족하는 데 중요합니다. 소규모 생산자에게 적합한 소형 생산 라인(200kg/h의 낮은 출력)부터 대량 시장 수요를 충족하기 위해 시간당 1000kg 이상을 생산할 수 있는 대형 완전 자동화 시스템에 이르기까지 다양한 구성으로 제공됩니다.
SPC 바닥재의 생산 공정에는 제품 일관성과 품질을 보장하기 위해 단계 간 정밀한 조정을 통해 각 단계가 기계 내의 전용 구성 요소에 의해 완료되는 여러 주요 단계가 포함됩니다.
생산 공정은 폴리염화비닐수지(접착제), 탄산칼슘 분말(보강충진제), 가소제(유연성 향상용), 열안정제(고온 가공 중 열화 방지용), UV 억제제나 착색제와 같은 수시 첨가제 등 건식 원료를 혼합하는 것부터 시작됩니다. 그림 1에 표시된 대로 이 혼합물은 고속 혼합기에 공급됩니다. 믹서에서 회전하는 블레이드는 마찰과 열(최대 120°C)을 발생시켜 균일한 혼합물을 형성합니다. SPC 바닥재 기계는 일반적으로 이중 혼합 시스템을 채택합니다. 먼저 핫 믹서를 사용하여 원료를 완전히 혼합하고 활성화한 다음 냉각 재킷이 장착된 콜드 믹서를 사용하여 혼합물의 온도를 약 40°C로 낮춥니다. 이 단계는 매우 중요합니다. 과열로 인해 PVC가 조기에 녹을 수 있고, 냉각이 충분하지 않으면 압출 중 흐름이 고르지 않게 될 수 있습니다.

냉각된 혼합물은 SPC 바닥재 기계의 핵심으로 널리 알려진 이축 압출기에 공급됩니다. 그림 2는 일반적인 이축 압출기를 보여줍니다. 단일 스크류 압출기와 달리 트윈 스크류 설계는 맞물림 스크류를 사용하여 재료를 매우 균일하게 절단, 혼합 및 운반합니다. 이는 탄산칼슘의 균일한 분포에 중요하며 탄산칼슘의 분포는 바닥재의 강도에 직접적인 영향을 미칩니다. 혼합물이 압출기 배럴을 통과하면서 점차적으로 160~190°C로 가열되고 점성이 있는 용융 덩어리로 녹습니다. 이 용융된 재료는 직사각형 입구가 있는 정밀하게 설계된 금속판인 다이를 통해 압축되어 일반적으로 두께가 2~5mm인 바닥재의 코어 층을 형성합니다. 일부 고급 기계에는 공압출을 위한 두 번째 압출기가 장착되어 있습니다. 일반적으로 충격에 강한 PVC로 만들어진 얇은(0.1~0.3mm) 마모층이 코어층에 추가됩니다. 이 마모층은 긁힘, 얼룩 및 일상적인 마모를 방지하는 보호 장벽 역할을 합니다.
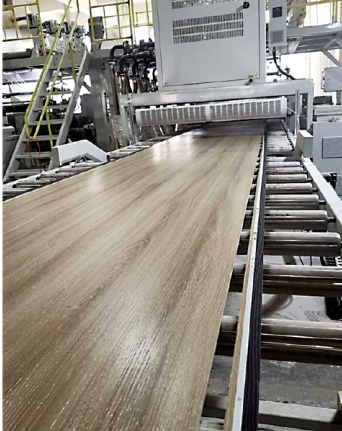
압출 후, 반용해된 코어 층(잔열로 인해 여전히 플라스틱)이 캘린더링 장치로 들어가고, 여기서 일련의 광택 강철 롤이 이를 눌러 평평하고 균일한 시트로 만듭니다. 동시에 매우 사실적인 패턴(나뭇결, 대리석 질감 또는 타일 패턴)으로 인쇄된 장식 필름이 캘린더에 공급되어 80~100°C의 온도 및 압력 하에서 코어 레이어에 적층됩니다. 그림 3은 적층 및 텍스처링 프로세스를 보여줍니다. 이 적층 단계는 주름이나 정렬 불량을 방지하기 위해 압출 속도와 밀접하게 동기화됩니다. 사실감을 높이기 위해 엠보싱 롤은 미묘한 나무 매듭부터 거친 돌 표면까지 장식 필름의 패턴과 일치하는 3차원 질감을 표면에 각인합니다. 이러한 질감은 미적 측면을 향상시킬 뿐만 아니라 마찰을 증가시켜 바닥을 더욱 안전하게 걸을 수 있게 해줍니다.
SPC 바닥재 생산 공정에서 UV 처리는 바닥재의 성능과 심미성을 향상시키는 핵심 링크입니다. UV 코팅은 주로 에폭시 수지, 아크릴 수지, 폴리우레탄 수지, 광개시제, 용제, 첨가제 및 가교 단량체로 구성됩니다. 작동 원리는 자외선을 사용하여 바닥 표면의 액체 UV 잉크를 경화시키는 것입니다. 전용 UV 코팅 장비(그림 4 참조)에서는 먼저 먼지 청소를 수행하여 바닥 표면이 깨끗한지 확인하고 후속 코팅 접착을 위한 좋은 조건을 만듭니다. 그런 다음 UV 페인트는 이중 롤 코팅 시스템을 통해 바닥 표면에 고르게 도포됩니다. 코팅 후 바닥은 10m 길이의 레벨링 영역을 통과하여 코팅이 더욱 균일하고 평평해집니다. UV 코팅은 SPC 바닥재에 여러 가지 중요한 영향을 미칩니다. 한편으로는 바닥 표면의 내마모성을 크게 향상시킬 수 있습니다. 함유된 알루미나 성분은 일상적인 긁힘에 효과적으로 저항할 수 있으며, 특히 애완동물이 있는 환경이나 집에 어린이가 있는 환경에서는 고양이 발톱 등에 의한 긁힘을 크게 줄일 수 있습니다. 반면, UV 코팅은 햇빛 아래서 바닥이 바래는 것을 방지할 수 있으며, 창문 근처 등 빛이 충분한 실내 환경에서 바닥 색상을 오랫동안 밝은 상태로 유지할 수 있습니다. 또한 UV 코팅을 조절해 바닥 표면의 광택도 조절할 수 있어 바닥 표면의 반사도를 편안한 5~8도에 도달시켜 시각적 효과를 향상시킨다.

위의 단계를 완료한 후 SPC 바닥재는 다양한 설치 시나리오의 요구 사항을 충족하기 위해 슬리팅 및 홈 가공을 거쳐야 합니다. 슬리팅 공정은 다중 블레이드 톱을 사용하여 연속적인 바닥판을 미리 정해진 길이로 절단합니다(그림 5 참조). 예를 들어, 1200mm, 600mm와 같은 일반적인 바닥 사양은 정밀한 슬리팅 작업을 통해 달성됩니다. 홈가공은 수직 및 수평 홈가공 장비를 이용하여 마루판의 4周 부분에 엣지포밍 가공을 하는 작업입니다. 홈 가공을 통해 설치 시 바닥을 촘촘하게 접합할 수 있어 안정적이고 아름다운 바닥 포장 효과를 얻을 수 있습니다. 슬리팅 및 홈 가공 공정에서는 각 바닥의 크기와 홈 사양이 일관되게 유지되도록 엄격한 정밀도 제어가 필요합니다. 그렇지 않으면 설치 품질과 바닥의 전체적인 미관이 영향을 받습니다.

방음 바닥재에 대한 시장 수요를 충족하기 위해 많은 SPC 바닥재 생산 라인에서는 제품에 방음 재료를 부착합니다. 일반적인 관행은 바닥 뒷면에 코르크 또는 IXPE 방음 매트를 부착하는 것입니다(그림 6 참조). 방음 SPC 바닥재는 조용하고 쾌적한 생활환경을 추구하는 홈 데코레이션은 물론, 도서관, 노인요양시설, 의료기관 등 소음조절 요구사항이 높은 상업공간에 특히 적합합니다. 제작시 특수 부착장비를 통해 미리 준비된 방음재를 바닥면 뒷면에 정확하게 부착합니다. 바닥의 종방향 소음을 흡수하고 감소시킬 수 있는 흡음면이 내장된 방음 SPC 바닥재를 예로 들어보겠습니다. 흡음면이 바닥재 내부 홈에 안정적으로 설치됨과 동시에 바닥 아래에 매트가 부착되어 접촉면 소음을 줄일 수 있을 뿐만 아니라 사람과 SPC 바닥재의 직접적인 접촉을 방지하여 밟는 소음을 효과적으로 줄이고 전반적인 사용 경험을 향상시킵니다.