Bahasa indonesia
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 15-08-2025 Asal: Lokasi
Mesin lantai SPC adalah sistem manufaktur khusus yang dirancang untuk memproduksi lantai Stone Plastic Composite (SPC), bahan lantai permukaan keras yang terkenal karena daya tahannya, tahan air, dan hemat biaya. Lantai SPC, yang sebagian besar terdiri dari polivinil klorida (PVC), kalsium karbonat (pengisi turunan batu), dan stabilisator, memerlukan pemrosesan yang tepat untuk mencapai kekuatan khas dan keserbagunaan estetika. Mesin-mesin ini mengubah bahan mentah menjadi panel lantai jadi melalui serangkaian langkah otomatis dan presisi tinggi, yang berfungsi sebagai inti dari lini produksi lantai modern.
Pada dasarnya, mesin lantai SPC adalah jalur produksi terintegrasi yang mencakup banyak tautan: persiapan material, ekstrusi, laminasi, pendinginan, pemotongan, dan perawatan permukaan. Tidak seperti peralatan pembuatan lantai tradisional, peralatan ini dirancang untuk menangani formulasi kalsium tinggi (dengan kandungan kalsium karbonat hingga 70%), yang memberikan lantai SPC kekakuan dan ketahanan terhadap benturan. Sistem modern biasanya dilengkapi dengan teknologi pintar seperti sensor IoT dan sistem kontrol komputer untuk memantau kualitas dan mengoptimalkan efisiensi, yang sangat penting untuk memenuhi standar ketat pasar komersial dan perumahan. Mereka hadir dalam berbagai konfigurasi, mulai dari jalur produksi kompak yang cocok untuk produsen skala kecil (dengan output serendah 200 kg/jam) hingga sistem otomatis besar yang mampu memproduksi lebih dari 1000 kg per jam untuk memenuhi permintaan pasar massal.
Proses produksi lantai SPC melibatkan beberapa tahapan utama, masing-masing diselesaikan oleh komponen khusus di dalam mesin, dengan koordinasi yang tepat antar tahapan untuk memastikan konsistensi dan kualitas produk:
Proses produksi dimulai dengan pencampuran bahan mentah kering: resin polivinil klorida (perekat), bubuk kalsium karbonat (pengisi penguat), bahan pemlastis (untuk meningkatkan fleksibilitas), penstabil panas (untuk mencegah degradasi selama pemrosesan suhu tinggi), dan bahan tambahan sesekali seperti penghambat UV atau pewarna. Seperti yang ditunjukkan pada Gambar 1, campuran ini dimasukkan ke dalam mixer berkecepatan tinggi. Dalam mixer, bilah yang berputar menghasilkan gesekan dan panas (hingga 120°C) untuk membentuk campuran yang seragam. Mesin lantai SPC biasanya mengadopsi sistem pencampuran ganda - pertama, mixer panas digunakan untuk mencampur dan mengaktifkan bahan mentah sepenuhnya, kemudian mixer dingin (dilengkapi dengan jaket pendingin) digunakan untuk mengurangi suhu campuran hingga sekitar 40°C. Langkah ini sangat penting: panas berlebih dapat menyebabkan melelehnya PVC secara dini, sedangkan pendinginan yang tidak memadai dapat menyebabkan aliran tidak merata selama ekstrusi.

Campuran yang didinginkan dimasukkan ke dalam ekstruder sekrup ganda, yang secara luas dianggap sebagai inti dari mesin lantai SPC. Gambar 2 menunjukkan ekstruder sekrup kembar yang khas. Tidak seperti ekstruder sekrup tunggal, desain sekrup kembar menggunakan sekrup intermeshing untuk memotong, mencampur, dan mengangkut material dengan keseragaman yang sangat tinggi, yang sangat penting untuk keseragaman distribusi kalsium karbonat, dan distribusi kalsium karbonat secara langsung mempengaruhi kekuatan lantai. Saat campuran melewati barel ekstruder, secara bertahap dipanaskan hingga 160 - 190°C dan dilebur menjadi massa cair kental. Bahan cair ini kemudian ditekan melalui cetakan - pelat logam yang dirancang secara presisi dengan bukaan persegi panjang - untuk membentuk lapisan inti lantai, yang biasanya tebalnya 2 - 5 mm. Beberapa mesin canggih juga dilengkapi dengan ekstruder kedua untuk ekstrusi bersama: lapisan keausan tipis (0,1 - 0,3 mm), biasanya terbuat dari PVC berdampak tinggi, ditambahkan ke lapisan inti. Lapisan keausan ini berfungsi sebagai pelindung, menahan goresan, noda, dan keausan sehari-hari.
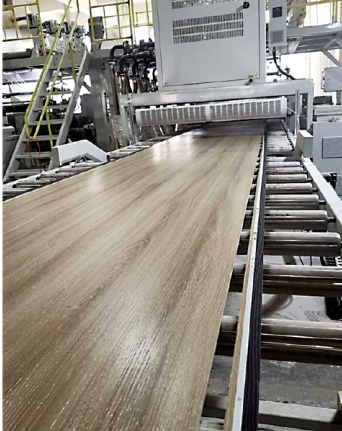
Setelah ekstrusi, lapisan inti semi-cair (masih plastis karena sisa panas) memasuki unit kalender, di mana serangkaian gulungan baja yang dipoles menekannya menjadi lembaran yang rata dan seragam. Pada saat yang sama, film dekoratif yang dicetak dengan pola ultra-realistis (butir kayu, tekstur marmer, atau pola ubin) dimasukkan ke dalam kalender dan dilaminasi ke lapisan inti pada suhu 80 - 100°C dan di bawah tekanan. Gambar 3 menunjukkan proses laminasi dan tekstur. Langkah laminasi ini disinkronkan dengan kecepatan ekstrusi untuk menghindari kerutan atau ketidaksejajaran. Untuk meningkatkan realisme, gulungan timbul kemudian mencetak tekstur tiga dimensi pada permukaan - dari simpul kayu halus hingga permukaan batu kasar, sesuai dengan pola film dekoratif. Tekstur ini tidak hanya meningkatkan estetika tetapi juga meningkatkan gesekan, membuat lantai lebih aman untuk dipijak.
Dalam proses produksi lantai SPC, perlakuan UV merupakan kunci utama untuk meningkatkan kinerja dan estetika lantai. Lapisan UV terutama terdiri dari resin epoksi, resin akrilik, resin poliuretan, fotoinisiator, pelarut, aditif, dan monomer ikatan silang. Prinsip kerjanya adalah menggunakan sinar ultraviolet untuk menyembuhkan cairan tinta UV pada permukaan lantai. Pada peralatan pelapis UV khusus (seperti yang ditunjukkan pada Gambar 4), pembersihan debu terlebih dahulu dilakukan untuk memastikan permukaan lantai bersih, sehingga menciptakan kondisi yang baik untuk adhesi lapisan selanjutnya. Kemudian, cat UV diaplikasikan secara merata pada permukaan lantai melalui sistem pelapisan double-roll. Setelah pelapisan, lantai melewati area perataan sepanjang sepuluh meter agar pelapisan lebih seragam dan rata. Lapisan UV memiliki banyak efek penting pada lantai SPC. Di satu sisi, hal ini dapat secara signifikan meningkatkan ketahanan aus pada permukaan lantai. Komponen alumina yang terkandung di dalamnya efektif menahan goresan sehari-hari, terutama di lingkungan dengan hewan peliharaan atau anak-anak di rumah, sehingga sangat mengurangi goresan akibat cakar kucing dan sejenisnya. Di sisi lain, lapisan UV dapat mencegah lantai memudar di bawah sinar matahari, dan dapat menjaga warna lantai tetap cerah dalam waktu lama di lingkungan dalam ruangan dengan cahaya cukup seperti di dekat jendela. Selain itu, dengan mengatur lapisan UV, kilap permukaan lantai juga dapat dikontrol sehingga reflektifitas permukaan lantai mencapai 5 - 8 derajat yang nyaman sehingga meningkatkan efek visual.

Setelah menyelesaikan langkah-langkah di atas, lantai SPC perlu menjalani proses slitting dan grooving untuk memenuhi kebutuhan skenario pemasangan yang berbeda. Proses pemotongan menggunakan gergaji multi-bilah untuk memotong papan lantai kontinu menjadi panjang yang telah ditentukan (lihat Gambar 5). Misalnya, spesifikasi lantai umum seperti 1200mm dan 600mm dicapai melalui pengoperasian pemotongan yang presisi. Grooving menggunakan peralatan grooving vertikal dan horizontal untuk melakukan pemrosesan pembentukan tepi pada permukaan papan lantai. Melalui alur, lantai dapat disambung erat selama pemasangan, membentuk efek pengerasan jalan lantai yang stabil dan indah. Proses slitting dan grooving memerlukan kontrol presisi yang ketat untuk memastikan bahwa spesifikasi ukuran dan alur setiap lantai konsisten; jika tidak, kualitas pemasangan dan estetika lantai secara keseluruhan akan terpengaruh.

Untuk memenuhi permintaan pasar akan lantai kedap suara, banyak lini produksi lantai SPC yang akan memasang bahan kedap suara pada produknya. Praktik yang umum dilakukan adalah memasang alas kedap suara gabus atau IXPE ke bagian belakang lantai (lihat Gambar 6). Lantai SPC kedap suara sangat cocok untuk ruang komersial dengan persyaratan pengendalian kebisingan yang tinggi seperti perpustakaan, institusi perawatan lansia, dan institusi medis, serta dekorasi rumah yang menginginkan lingkungan hidup yang tenang dan nyaman. Selama produksi, melalui peralatan pemasangan khusus, bahan kedap suara yang telah disiapkan sebelumnya dipasang secara akurat ke bagian belakang lantai. Ambil contoh lantai SPC kedap suara dengan kapas penyerap suara internal yang dapat menyerap dan mengurangi kebisingan longitudinal lantai sebagai contoh. Kapas penyerap suara dipasang secara stabil di alur internal lantai, dan pada saat yang sama, alas dipasang di bawah lantai, yang tidak hanya dapat mengurangi kebisingan permukaan kontak tetapi juga menghindari kontak langsung antara manusia dan lantai SPC, secara efektif mengurangi kebisingan loncatan dan meningkatkan pengalaman penggunaan secara keseluruhan.